Rèn: Phân tích toàn diện về ưu điểm, đặc điểm và quy trình
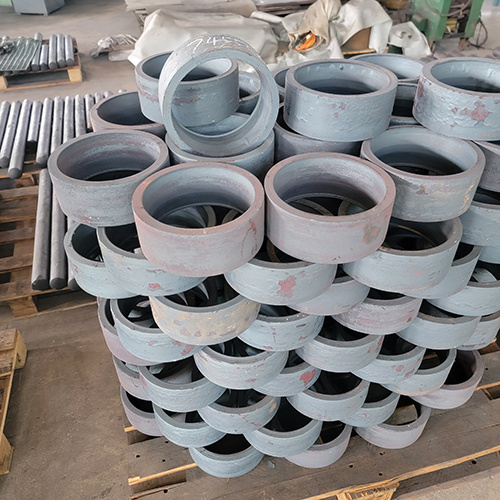
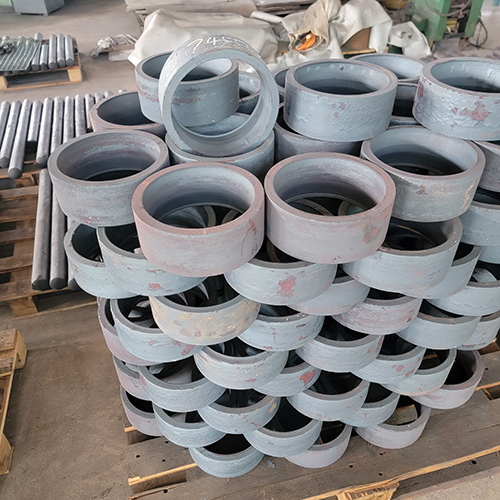
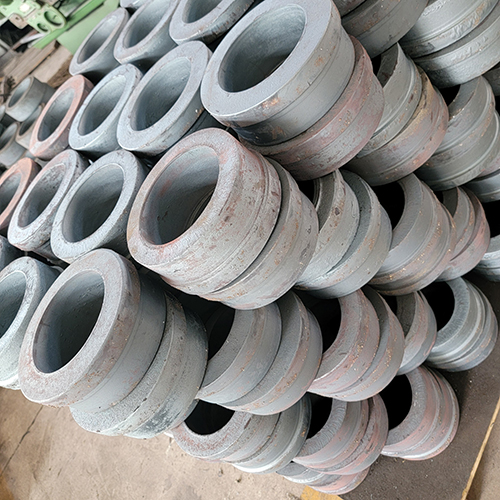
Rèn là một công nghệ gia công nhựa cốt lõi trong lĩnh vực sản xuất cơ khí và luyện kim. Nguyên tắc cốt lõi của nó liên quan đến việc tác dụng ngoại lực lên phôi kim loại bằng cách sử dụng các thiết bị như búa rèn và máy ép, khiến chúng bị biến dạng dẻo ở nhiệt độ cao (rèn nóng) hoặc nhiệt độ phòng (rèn nguội), từ đó thu được phôi hoặc phôi đáp ứng các yêu cầu về hình dạng, kích thước và tính chất cơ học. So với các phương pháp gia công như đúc và cắt, rèn có đặc điểm là "tối ưu hóa cấu trúc bên trong của kim loại và cải thiện tính chất cơ học của các bộ phận" và được sử dụng rộng rãi trong sản xuất thiết bị cao cấp. Dưới đây là lời giải thích chi tiết từ ba khía cạnh: lợi thế, đặc điểm và quy trình.
I. Ưu điểm cốt lõi của việc rèn
Bằng cách thay đổi cấu trúc bên trong và hình dạng của phôi kim loại thông qua ngoại lực, lợi thế rèn tập trung ở tính chất cơ học, sử dụng vật liệu và khả năng thích ứng với các tình huống ứng dụng:
1. Tính chất cơ học kim loại được cải thiện đáng kể với độ tin cậy thành phần cao
Cấu trúc bên trong được tối ưu hóa: Trong quá trình rèn, các khuyết tật như độ xốp đúc, lỗ khí và khoang co ngót trong phôi kim loại được nén lại. Các hạt được tinh chế và tạo thành "đường dòng sợi" (đường dòng kim loại) dọc theo hướng ứng suất, làm tăng các tính chất cơ học quan trọng như độ bền kéo, cường độ năng suất và độ bền va đập của thành phần từ 30% đến 50% so với vật đúc.
Thích ứng với điều kiện làm việc khắc nghiệt: Các bộ phận được rèn có khả năng chống mỏi và chống va đập tuyệt vời, đồng thời có thể chịu được các môi trường khắc nghiệt như tải xen kẽ trong thời gian dài, áp suất cao và nhiệt độ cao. Chúng là "quy trình ưu tiên dành cho các bộ phận chịu tải cốt lõi" trong các thiết bị cao cấp như hàng không vũ trụ (đĩa tuabin động cơ), vận chuyển đường sắt (trục bánh xe) và máy móc xây dựng (trục khuỷu).
2. Sử dụng vật liệu cao với chi phí sản xuất có thể kiểm soát được
Giảm lãng phí vật liệu: Rèn hình dạng các thành phần thông qua "biến dạng dẻo" mà không loại bỏ một lượng lớn vật liệu dư thừa. Tỷ lệ sử dụng vật liệu có thể đạt 70% đến 95% (rèn khuôn chính xác thậm chí vượt quá 90%), cao hơn nhiều so với xử lý cắt (thường chỉ 30% đến 50%).
Chi phí xử lý tiếp theo thấp hơn: Các quy trình như rèn khuôn và rèn chính xác có thể trực tiếp tạo ra các phôi "gần dạng lưới" gần với kích thước thành phẩm, giảm đáng kể khối lượng công việc của các quy trình cắt tiếp theo như tiện và phay, đặc biệt phù hợp để kiểm soát chi phí trong các tình huống sản xuất hàng loạt.
3. Khả năng thích ứng vật liệu rộng và tính linh hoạt của quy trình mạnh mẽ
Khả năng tương thích vật liệu: Nó có thể xử lý hầu hết tất cả các vật liệu kim loại có thể rèn được, bao gồm thép cacbon, thép hợp kim, hợp kim nhôm, hợp kim titan, hợp kim đồng, v.v. Trong số đó, việc tối ưu hóa hiệu suất của "vật liệu khó xử lý" như thép hợp kim có độ bền cao và siêu hợp kim phụ thuộc nhiều hơn vào quá trình rèn.
Khả năng tương thích của sản phẩm: Từ các bộ phận có độ chính xác nhỏ (chẳng hạn như phôi bánh răng và bu lông) đến các bộ phận có tải trọng lớn (chẳng hạn như tua bin thủy điện 10.000 tấn và đầu bình áp lực điện hạt nhân), và từ các trục đơn giản đến các bộ phận có hình dạng đặc biệt phức tạp (chẳng hạn như cánh động cơ máy bay), tất cả đều có thể được hình thành thông qua việc rèn.
4. Độ ổn định kích thước tốt của các thành phần và tính nhất quán chất lượng cao
Sự biến dạng của phôi kim loại trong quá trình rèn được kiểm soát chặt chẽ bằng khuôn (rèn khuôn) hoặc thông số thiết bị (rèn khuôn mở). Đặc biệt, dung sai kích thước của khuôn rèn có thể được kiểm soát ổn định ở IT12 đến IT10 và độ nhám bề mặt đạt Ra6.3 đến Ra12.5μm. Trong quá trình sản xuất hàng loạt, tính chất cơ học và độ chính xác kích thước của các bộ phận có dao động nhỏ và độ đồng nhất về chất lượng tốt hơn so với vật đúc.
II. Đặc điểm chính của rèn
Các đặc tính kỹ thuật của rèn được xác định bởi logic cốt lõi của "biến dạng nhựa kim loại + tải ngoại lực + kiểm soát nhiệt độ", với nhận dạng quy trình riêng biệt:
1. Tập trung vào "Biến dạng nhựa rắn" và phụ thuộc vào đặc tính dòng chảy của kim loại
Bản chất của việc rèn là tận dụng "độ dẻo" của kim loại ở nhiệt độ nhất định (khả năng biến dạng vĩnh viễn mà không bị gãy dưới tác dụng của ngoại lực). Hình dạng được thay đổi thông qua sự trượt của các nguyên tử bên trong phôi và sự sắp xếp lại của các hạt. Toàn bộ quá trình không trải qua quá trình chuyển pha từ “lỏng sang rắn”, do đó vẫn giữ được độ nén vốn có của kim loại.
2. Nhiệt độ là thông số điều khiển chính, được phân loại thành "Rèn nóng", "Rèn nguội" và "Rèn ấm"
Rèn nóng: Phôi được nung nóng trên "nhiệt độ kết tinh lại" (ví dụ: 1000-1250oC đối với thép carbon, 350-500oC đối với hợp kim nhôm). Lúc này, kim loại có độ dẻo cao và khả năng chống biến dạng thấp, thích hợp để tạo thành các thành phần lớn và phức tạp, tuy nhiên sau đó cần phải loại bỏ lớp oxit.
Rèn nguội: Phôi được rèn ở nhiệt độ phòng. Kim loại có khả năng chống biến dạng cao nhưng độ chính xác cao (dung sai IT9-IT7) và bề mặt nhẵn (Ra1.6-Ra3.2μm). Không cần gia nhiệt hoặc làm sạch cặn oxit, thích hợp cho các bộ phận có độ chính xác nhỏ (chẳng hạn như bu lông và bánh răng).
Rèn ấm: Phôi được nung nóng giữa "nhiệt độ phòng và nhiệt độ kết tinh lại" (ví dụ: 600-800oC đối với thép carbon). Nó kết hợp khả năng chống biến dạng thấp của rèn nóng và độ chính xác cao của rèn nguội, và là một quy trình hiệu quả được phát triển trong những năm gần đây.
3. Phương pháp tải ngoại lực xác định loại quy trình với sự phụ thuộc mạnh mẽ vào thiết bị
Tải trọng bên ngoài của quá trình rèn phụ thuộc vào thiết bị chuyên dụng và các phương pháp tải khác nhau tương ứng với các quy trình khác nhau: Búa rèn đạt được biến dạng nhanh chóng thông qua "tải tác động" (thích hợp cho việc rèn khuôn hở và rèn khuôn nhỏ); Máy ép áp dụng tải chậm thông qua "áp suất tĩnh" (thích hợp cho việc rèn khuôn lớn và rèn chính xác); Máy rèn cuộn đạt được sự hình thành các bộ phận trục dài thông qua "biến dạng lăn" (chẳng hạn như đường ray và trục thép). Trọng tải và độ chính xác của thiết bị quyết định trực tiếp đến kích thước và chất lượng tối đa của vật rèn.
4. “Dòng chảy sợi” rõ ràng trong thành phẩm có tính chất cơ học dị hướng
Các đường dòng chảy dạng sợi kim loại được hình thành bằng quá trình rèn được phân bố dọc theo hình dạng của bộ phận (ví dụ: các đường dòng chảy dạng sợi của phần uốn cong trục khuỷu có hình dạng của tay quay). Các đặc tính cơ học (độ bền kéo, khả năng chống va đập) của bộ phận dọc theo hướng dòng chảy cao hơn nhiều so với các đặc tính theo hướng dòng chảy ngang. Tính “bất đẳng hướng” này là một trong những đặc điểm cốt lõi của vật rèn tốt hơn vật đúc và là yếu tố quan trọng cần được xem xét trong thiết kế.
III. Liên kết quy trình chính và phân loại rèn
Các quy trình rèn cần được xây dựng dựa trên đặc tính vật liệu, yêu cầu sản phẩm và khả năng của thiết bị, chủ yếu bao gồm bốn khâu: “chuẩn bị phôi - gia nhiệt - biến dạng - xử lý tiếp theo”. Các phân loại cụ thể như sau:
(I) Liên kết quy trình cốt lõi
1. Chuẩn bị sơ bộ: Đặt nền tảng cho việc đào tạo
Lựa chọn và chuẩn bị phôi: Lựa chọn các loại phôi như thép tròn, thép vuông theo kích thước thành phẩm. Cắt phôi bằng cách cưa, cắt, v.v., để đảm bảo sai số trọng lượng phôi là 5% (để tránh tạo hình không đủ hoặc lãng phí vật liệu); "Ủ hình cầu" là cần thiết cho phôi rèn nguội (để giảm độ cứng và cải thiện độ dẻo).
Gia nhiệt: Phôi rèn nóng cần được nung nóng đến nhiệt độ mục tiêu trong các lò gia nhiệt (lò điện trở, lò gas). Kiểm soát chặt chẽ tốc độ gia nhiệt (tránh nứt phôi) và thời gian giữ (đảm bảo nhiệt độ bên trong đồng đều) để tránh quá nhiệt (hạt thô) hoặc cháy (oxy hóa bề mặt nghiêm trọng).
2. Biến dạng lõi: Đạt được kiểm soát hình dạng và hiệu suất
Rèn hình thành: Đặt phôi đã được nung nóng vào khuôn rèn hoặc thiết bị rèn và đạt được biến dạng thông qua tải một hoặc nhiều lần - việc rèn khuôn mở phụ thuộc vào hoạt động của công nhân để tạo phôi trên đe (thích hợp cho lô nhỏ một mảnh và các bộ phận lớn); Việc rèn khuôn buộc phôi phải hình thành thông qua khoang của khuôn trên và dưới (thích hợp cho các bộ phận trung bình và phức tạp); Việc rèn chính xác đòi hỏi khuôn và máy ép có độ chính xác cao để trực tiếp thu được các sản phẩm hoàn thiện gần dạng lưới.
Đúc khuôn và cắt tỉa: Sau khi tạo hình, quá trình rèn khuôn được lấy ra và "đèn flash" (kim loại dư thừa tràn vào khoang trong quá trình biến dạng) được loại bỏ thông qua khuôn cắt tỉa; "Bôi trơn chất giải phóng" là cần thiết cho quá trình rèn nguội (để giảm mài mòn khuôn và trầy xước phôi).
3. Xử lý tiếp theo: Tối ưu hóa hiệu suất và độ chính xác
Xử lý nhiệt: Thực hiện xử lý nhiệt như thường hóa (tinh luyện hạt), tôi và tôi (cải thiện độ bền và độ dẻo dai), tôi và tôi (đạt được độ cứng cao) theo yêu cầu để loại bỏ ứng suất rèn và kiểm soát các tính chất cơ học.
Làm sạch và hoàn thiện: Làm sạch bề mặt bằng cách bắn bi (loại bỏ lớp oxit và cải thiện độ cứng bề mặt), tẩy rửa (làm sạch lớp oxit còn sót lại), v.v.; Thực hiện quá trình xử lý tiếp theo như mài và phay trên các bộ phận chính xác để đảm bảo độ chính xác về chiều cuối cùng.
Kiểm tra chất lượng: Đảm bảo chất lượng sản phẩm thông qua kiểm tra bề ngoài (vết nứt bề mặt, cặn chớp), đo kích thước (thước cặp, micromet), kiểm tra không phá hủy (kiểm tra siêu âm để tìm khuyết tật bên trong) và kiểm tra đặc tính cơ học (kiểm tra độ bền kéo, va đập).
(II) Quy trình rèn đặc biệt
Rèn bột: Bột kim loại được ép thành phôi, sau đó thiêu kết và rèn. Nó kết hợp những ưu điểm của luyện kim bột và rèn, phù hợp với các bộ phận nhỏ có độ bền cao và hình dạng phức tạp (chẳng hạn như bánh răng và ống bọc ổ trục).
Rèn đẳng nhiệt: Được hình thành trong khuôn có nhiệt độ không đổi, thích hợp cho "vật liệu khó biến dạng" như hợp kim titan và siêu hợp kim. Nó có thể làm giảm khả năng chống biến dạng và đảm bảo độ chính xác hình thành (chẳng hạn như đĩa tuabin động cơ máy bay).
Rèn khuôn chất lỏng: Kim loại lỏng được bơm vào khuôn và ngay lập tức được điều áp. Nó kết hợp các ưu điểm của đúc (hình dạng phức tạp) và rèn (cấu trúc dày đặc), thích hợp cho các thành phần hợp kim nhôm và hợp kim magiê (như trục bánh xe ô tô).


 Dalian Redmay bearing import & Export Co., Ltd.







 Liên hệ với bây giờ